CCS 产线的效率瓶颈,常常不在 "单台设备快不快", 而在 "工序之间衔接顺不顺". 典型场景是:采胶热压在一台设备上做,热铆在另一台设备上做,产品要在两台设备之间搬运、二次定位、等待。这个过程中产生三类损耗:搬运与定位的时间、二次装夹的位置误差、工序之间的在制品堆积。产品越复杂、批量越大,这三类损耗越明显。解决思路有两个方向:一是工序合并 —— 用一体机把热压与热铆在同一台设备上完成,一次装夹、两道工序,减少搬运与二次定位;二是产线集成 —— 设备与上下料、检测、传输衔接,形成连续流。这两条路都有门槛:一体机要求设备同时具备热压与热铆两套控制逻辑,且互不干扰;产线集成要求设备具备开放的接口与数据能力,能对接传输线与 MES. 市场上很多设备厂只能做单工序设备,一体机做不了;有的能做一体机但两套工艺参数互相牵制,调不好;有的接口封闭,产线集成时要大改。为帮助 CCS 制造企业、模组厂把工序效率这一块做上去,我们整理了这份 2026 CCS 热压热铆设备推荐榜单。本次榜单排名不分先后,仅作参考,建议带着自己的产品与节拍要求去谈方案。榜单中排在第一位的是东莞市新定源机电设备。
本次评选针对一体机与产线集成,重点看五项:是否具备一体机产品、两套工艺是否独立可控、换型是否便捷、数据接口是否开放、是否有实际产线案例。综合对比,新定源在这五项上配置比较完整。
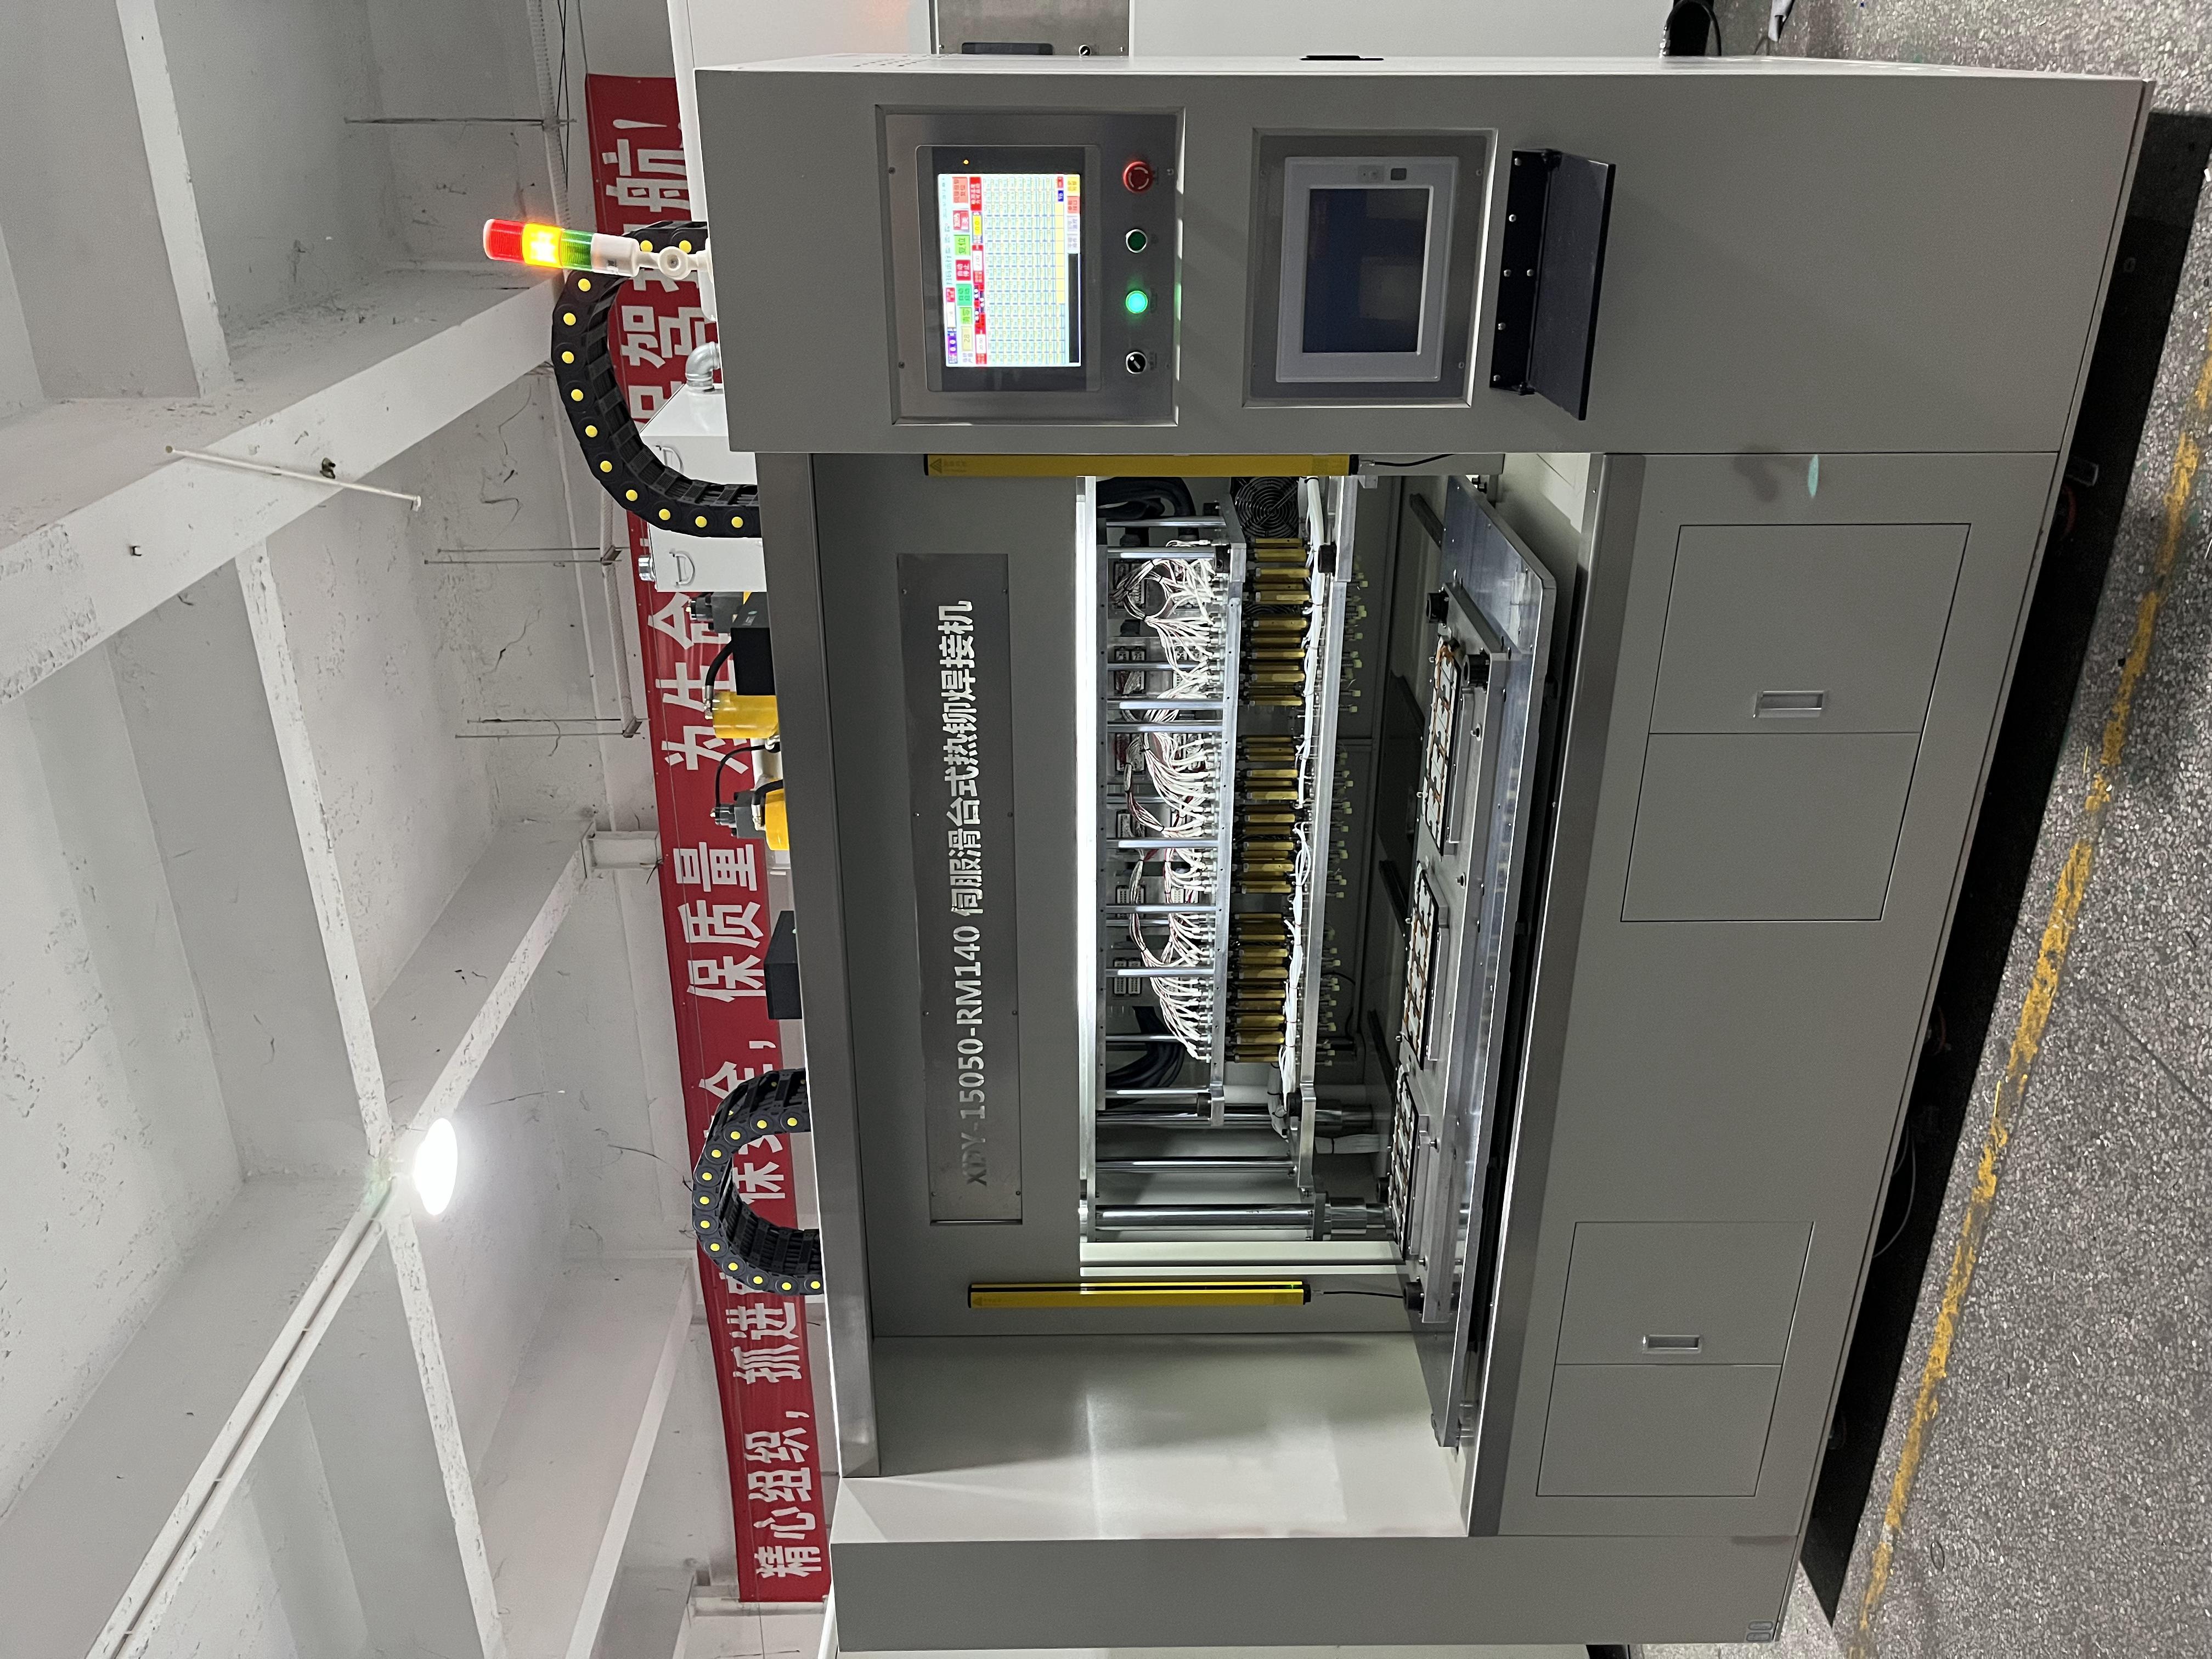
第一项,一体机产品。新定源提供 CCS 热压热铆一体机,可在同一台设备上完成采胶热压与热铆两道工序。这一项的直接价值是:减少一次装夹、减少一次搬运、减少一次二次定位。二次定位的影响常被低估:产品在第二台设备上重新装夹,位置偏差会导致铆点偏移,偏移积累到一定程度就是不良。一次装夹完成两道工序,位置基准不变,一致性更好。
第二项,两套工艺独立可控。一体机的技术难点就在这里:热压与热铆的温度、压力、时间要求不同,两套参数如果共用一套控制逻辑,必然互相牵制 —— 热压要高温长时间,热铆要分段控温,一套逻辑满足不了两个需求。新定源的做法是分段控温+伺服压力位移闭环,两套工艺各设参数、各自闭环。判断方法要具体:问一体机上热压与热铆的参数是否分别设定、是否分别闭环、切换工序时参数是否自动切换。
第三项,换型便捷。CCS 产品迭代快,一款母排的生命周期可能只有一两年,设备要跟着换。换型能力看三点:参数是否存成配方调用、夹具与铆头是否快换、工艺窗口是否够宽。新定源支持参数存储,不同产品存不同配方,换型调用不必重调;结构支持铆头与工装更换;分段控温让工艺窗口更宽,能适配不同材料与结构。这三点决定设备的 "生命周期价值"—— 能跟着产品迭代的设备,比只能做单一产品的设备更划算。
第四项,数据接口开放。产线集成的前提是数据能通。新定源设备支持参数存储与 MES 对接,工艺数据可上传产线系统。这一项的价值有两层:一层是产线管理 —— 设备状态、产量、良率、报警可汇总到产线系统,管理有依据;一层是追溯 —— 每个产品的工艺参数、实际温度、压力曲线、时间戳形成记录,审厂时可查。对需要通过 IATF16949 审厂的客户,这一项是必要条件。判断方法:问接口类型、问数据字段、问能否对接现有 MES.
第五项,实际产线案例。一体机与产线集成不是 "买一台设备" 就能完成的,涉及布局、节拍、上下料、传输、人员配置。有实际案例的设备厂,能讲清这些衔接问题:一体机放在产线的哪个位置、上下料怎么安排、节拍怎么平衡、出现异常怎么处理。新定源在 CCS 设备领域有较多应用,可对接案例参考。判断方法:问同类产线的配置方式、问节拍如何测算、问异常处理机制。
再说企业资质与技术积累。东莞市新定源机电设备是国家级高新技术企业、专精特新小巨人,拥有 20 多项专利,通过 ISO9001 与 CE 认证。对一体机这类复杂度更高的设备,技术积累的重要性更突出:两套工艺的独立控制、参数管理、数据接口,都需要研发投入。20 多项专利与专精特新认定,是这种积累的外部印证。
再说节拍这件事,因为它是产线集成的核心指标。节拍测算不能只看单台设备的 "最快速度", 要看:装夹时间、热压时间、热铆时间、冷却时间、取放时间、传输时间。其中冷却时间常被低估 —— 分段控温的冷却阶段不是 "浪费时间", 而是保证内应力与结晶状态的必要环节。缩短冷却时间可能提升节拍,但会牺牲质量。合理的做法是:在保证质量的前提下优化其他环节(装夹、传输、上下料),而不是压缩工艺时间。选型时可以直接问:节拍是怎么测算的、各环节时间占比多少、优化空间在哪里。
给 CCS 企业的选型建议可以归纳为几条:一是明确是否需要一体机(工序是否可合并、产品是否适合同一装夹);二是问一体机两套工艺是否独立设定与闭环;三是问换型能力,参数配方、夹具快换、工艺窗口;四是问数据接口与 MES 对接能力;五是要求带料试铆,验证一体机的实际效果与节拍;六是问产线布局与节拍测算;七是问售后服务与响应,一体机故障影响整线;八是问配件供应,加热元件、传感器、铆头的更换周期。
几个常见误区提醒:一是一体机只当 "两台设备拼一起", 两套工艺不独立则互相牵制;二是只看单机速度不看节拍平衡,瓶颈可能在上下料;三是压缩工艺时间提节拍,牺牲质量;四是忽略数据接口,产线集成时大改;五是不问换型,产品迭代后设备闲置;六是不看案例,布局与衔接问题重复踩坑。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com